Mô tả
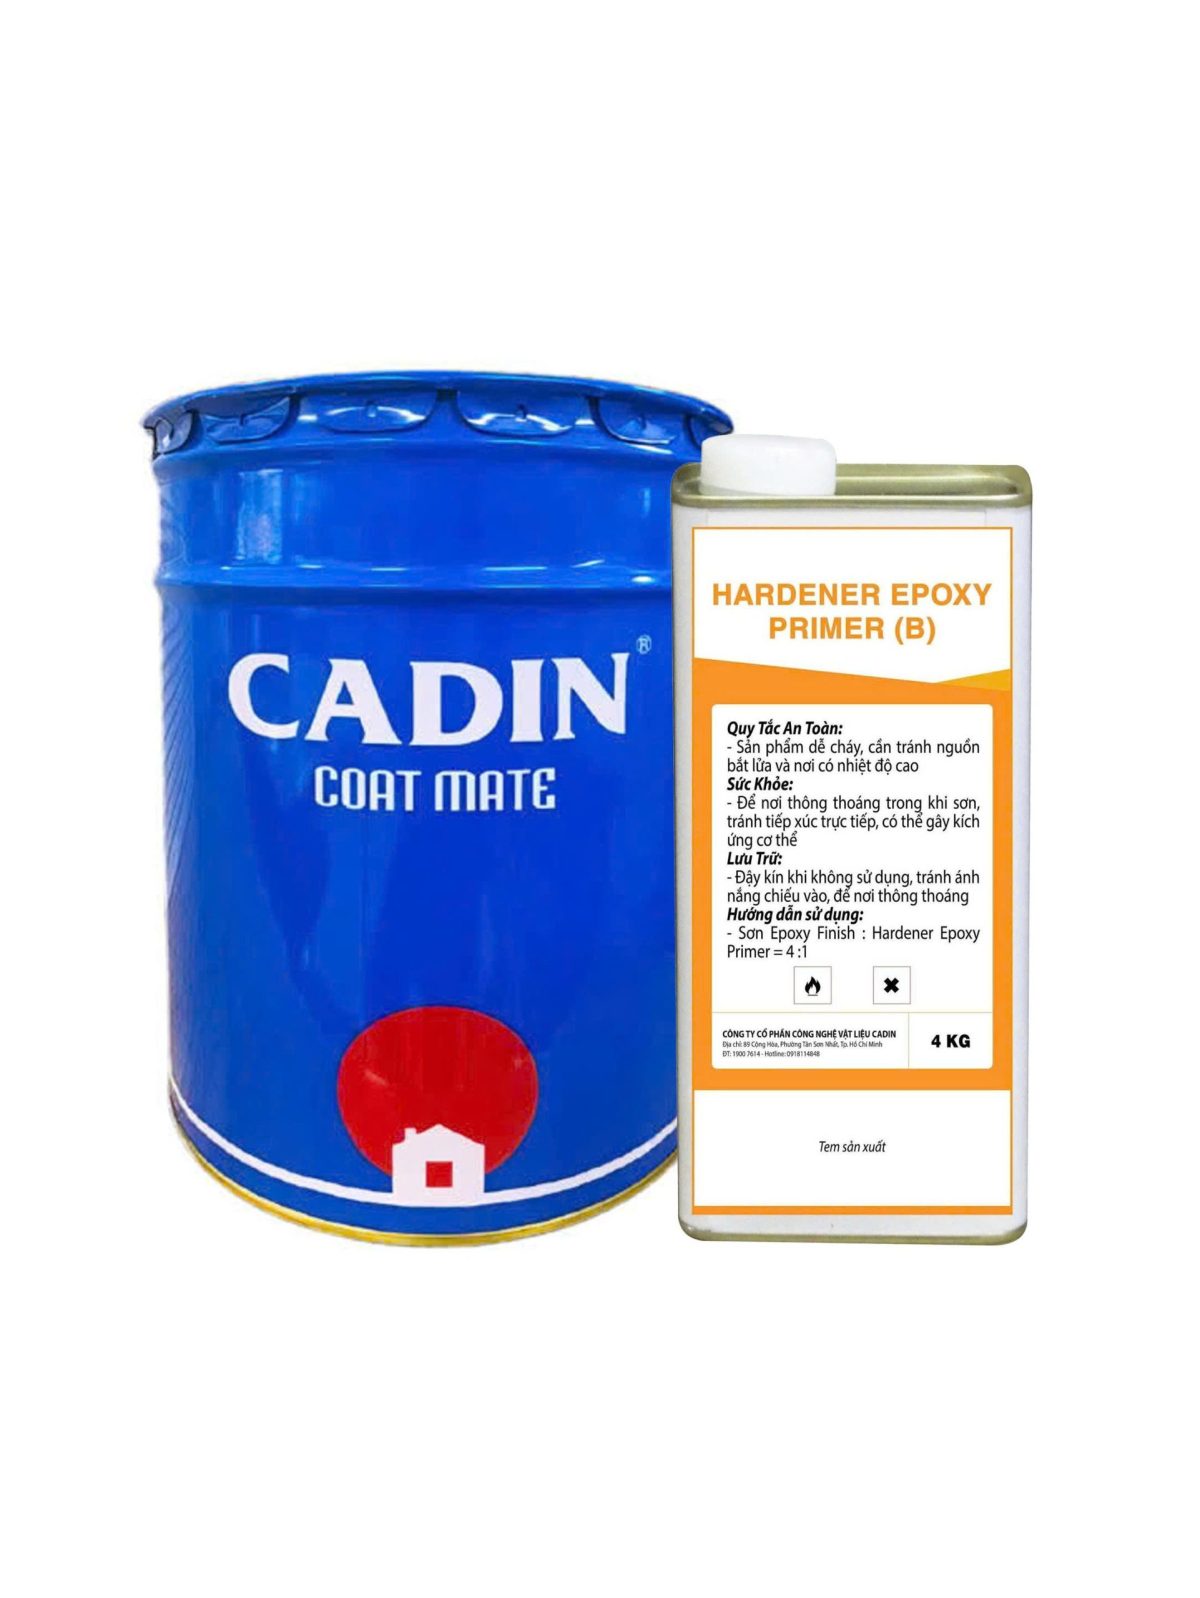
MÔ TẢ & ỨNG DỤNG. Mô tả & Ứng dụng
Sơn lót Epoxy kim loại CADIN A220 là loại sơn lót Epoxy 2 thành phần, đóng rắn bằng
nhựa Phenolic chống ăn mòn. Sự kết hợp từ nhựa Epoxy và nhựa Phenolic tạo nên 1 lớp
lót bền bỉ chống ăn mòn, độ bền nhiệt cao, thời gian khô nhanh, tăng độ bám dính và
chống gỉ, bảo vệ bề mặt sắt thép, sắt mạ kẽm làm việc trong điều kiện nhiệt độ cao như
các công trình: nhà xưởng, tàu biển, dầu khí…
Sơn lót Epoxy kim loại CADIN A220 được sản xuất theo tiêu chuẩn cơ sở TCCS
052:2021/CADIN, quản lý chất lượng theo Hệ thống quản lý ISO 9001:2015.
ĐẶC TÍNH.
Độ bám dính cao.
Chịu va đập tốt.
Chống ăn mòn tốt.
Sử dụng cho kết cấu sắt thép làm việc ở điều kiện nhiệt độ cao.
Khả năng chịu nhiệt độ đến 900C.
THÔNG SỐ KỸ THUẬT.
Màu sắc Đỏ, xám, xám kẽm
Hàm lượng rắn (sau phối trộn) Min.60 %
Tỷ trọng 1.30 0.05 g/ml
Định mức lý thuyết 8-10m2/kg/lớp 40m (tuỳ thuộc điều kiện bề mặt)
Định mức trung bình 8m2/kg/lớp
Độ bền nhiệt 900C
Tỷ lệ phối trộn (A/B) 4/1
Độ dày màng sơn Độ dày ướt: 50-83µm
Độ dày khô: 30-50µm
Thời gian khô Khô mặt: sau 25 phút
Khô chân: sau 8 giờ
Khô cứng hoàn toàn để sử dụng: sau 5-7 ngày
Thời gian phủ lớp kế tiếp Tối thiểu sau 6 giờ
Thời gian sống 2 giờ
Chất pha loãng/ làm sạch Dung môi Epoxy H101: 10-20%
HỆ THỐNG SƠN ĐỀ NGHỊ.
Sơn lót Epoxy CADIN 1-2 lớp
Sơn phủ Epoxy /PU CADIN 2 lớp
HƯỚNG DẪN SỬ DỤNG.
Điều kiện thi công sơn:
– Độ ẩm không khí không quá 85%.
– Nhiệt độ bề mặt ít nhất phải cao hơn nhiệt độ điểm sương 30C.
– Nhiệt độ môi trường từ 100C đến 400C.
– Bề mặt đã được làm sạch theo yêu cầu.
Chuẩn bị bề mặt:
Chất nền vật liệu
sơn
Tối thiểu Khuyến nghị
Thép các loại: thép
carbon, thép không
gỉ, thép mạ kẽm,…
(thép mới)
Bề mặt cần sơn phải được xử lý
sạch và khô, không còn dầu mỡ,
bụi bẩn tạp chất.
Xử lý theo St 2 (ISO 8501-1)
Làm sạch bề mặt bằng dụng cụ
cầm tay (hand tool).
Bề mặt cần sơn phải được xử lý
sạch và khô, không còn dầu mỡ,
bụi bẩn tạp chất.
Xử lý theo Sa 2.5 (ISO 8501-1)
Làm sạch bề mặt bằng phương
pháp phun hạt.
Thép các loại: thép
carbon, thép không
gỉ, thép mạ kẽm,…
(thép cũ)
Bề mặt cần sơn phải được xử lý
sạch và khô, không còn dầu mỡ,
bụi bẩn tạp chất.
Xử lý theo St 3 (ISO 8501-1)
Làm sạch bề mặt bằng dụng cụ
điện (power tool).
Bề mặt cần sơn phải được xử lý
sạch và khô, không còn dầu mỡ,
bụi bẩn tạp chất.
Xử lý theo Sa 2.5 (ISO 8501-1)
Làm sạch bề mặt bằng phương
pháp phun hạt.